Какие параметры вы задаёте в слайсере для своего 3D-принтера — важны не меньше, чем выбранный пластик. Слабые детали, неудачные отпечатки и дефекты качества часто решаются буквально парой минут корректных настроек!
- Плотность заполнения
- Больше заполнения — крепче деталь, но уходит больше пластика
- Высота слоя
- Чем тоньше слой — тем детальнее, но печать медленнее
- Количество внешних контуров
- Больше контуров — прочнее стенки детали
- Скорость печати
- Чем медленнее — тем качественнее (но дольше)
- Глажка (ironing)
- Хотите идеально гладкую верхушку? Включайте глажку!
- Узор заполнения и поверхности
- Меняешь узор — меняется и прочность, и внешний вид!
- Настройки поддержки
- Без поддержек нависающие элементы провиснут — всегда включайте!
- Подложки и юбки (рафт и брим)
- Плохо держится первый слой? Включите рафт или брим!
- Температурные настройки под пластик
- Всегда выставляйте температуру сопла и стола для своего материала!
Плотность заполнения
Больше заполнения — крепче деталь, но уходит больше пластика

Плотность заполнения — одна из настроек, которую я чаще всего меняю. Чем выше процент, тем меньше пустот внутри детали. Обычно стандарт — 15%.
Для тестовой модели или если прочность не критична — спокойно уменьшайте этот параметр и экономьте пластик. Нужна максимальная прочность? Смело увеличивайте заполнение, но помните о расходе.
Заполнение печатается определённым узором (о нём расскажу чуть ниже). Если выставить 100%, деталь внутри станет полностью монолитной.
Высота слоя
Чем тоньше слой — тем детальнее, но печать медленнее

Высота слоя — это толщина каждого «этажа» вашей детали. Чем больше высота слоя, тем быстрее проходит печать, но поверхность получается грубей. Чем меньше слой — тем чётче и красивее итог.
Расчёт простой: высота слоя обычно подбирается в диапазоне 20–70% от диаметра сопла. К примеру, при сопле 0,4 мм — высота слоя чаще всего от 0,08 до 0,28 мм.
И не забудьте: если проблематично прилипание к столу, увеличьте высоту только первого слоя — деталь будет держаться крепче.
Количество внешних контуров
Больше контуров — прочнее стенки детали

Здесь всё понятно: чем больше внешних контуров по периметру, тем сильнее и толще стенки детали. Обычный минимум — 2, но для максимальной жёсткости ставлю 4–6. Время печати и расход пластика чуть увеличатся, но результат того стоит!
Скорость печати
Чем медленнее — тем качественнее (но дольше)

Когда нужно быстро — увеличиваю скорость печати. Но помните: чем выше скорость, тем больше рисков получить огрехи на поверхности и смазаные детали. Первый слой всегда печатаю очень медленно — главное, чтобы он хорошо прилип к столу и был аккуратным.
Заполнение и внутренние слои можно печатать быстрее, так экономится время на невидимых частях. На новых принтерах легко можно ставить 500 мм/с и больше — ориентируйтесь на возможности своей модели и материал.
Глажка (ironing)
Хотите идеально гладкую верхушку? Включайте глажку!

Глажка прогоняет сопло по уже готовой верхней плоскости, добавляя немного пластика и сглаживая мелкие неровности. В итоге поверхность становится почти зеркальной.
Главное — снизить подачу пластика (обычно до 10–15% от стандарта), и при необходимости сделать небольшой отступ от краёв (ironing inset), чтобы материал не скапливался по ободку детали.
Узор заполнения и поверхности
Меняешь узор — меняется и прочность, и внешний вид!

Тип заполнения определяет как поведёт себя деталь и как она будет выглядеть в разрезе и снаружи. Обычно по умолчанию стоит «сетка». Для интересного эффекта можно убрать верхние и нижние слои — тогда внутри будет видно красивый узор.
Для прочности советую выбирать gyroid — прочный и в то же время экономичный вариант. А если хочется необычного внешнего вида, попробуйте шаблоны вроде «молнии» или «звёзд». После изменений обязательно посмотрите превью!
Настройки поверхности больше влияют на скорость печати, так что тут зависит от ваших целей.
Настройки поддержки
Без поддержек нависающие элементы провиснут — всегда включайте!

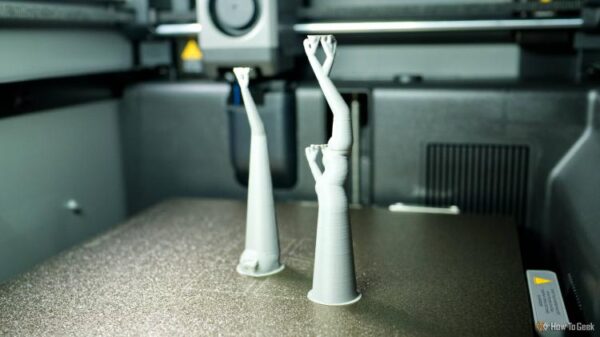
Поддержки — временные структуры, которые позволяют печатать сложные детали с нависающими частями. Принтер не может «рисовать в воздухе», поэтому без поддержек сложные модели не напечатать.
Обычно слайсер сам подскажет, где нужно включить поддержку, но прислушайтесь и к автору модели или советам опытных 3D-печатников.
Помните: в местах крепления поддержки останутся следы, поэтому ставьте Z-расстояние (support Z distance) примерно в 1,5 раза выше высоты слоя — так убрать их будет проще.
Подложки и юбки (рафт и брим)
Плохо держится первый слой? Включите рафт или брим!

Рафт — это многослойная подложка, на которой строится деталь. Потом его легко снять, аналогично поддержке — спасает, если модель плохо держится на столе.
Брим — тонкая юбка вокруг детали. Она почти не тратит пластик, но отлично увеличивает площадь контакта со столом и предотвращает коробление сложных моделей.
Если слайсер советует добавить брим — включайте, хуже не станет. Рафт использую только по необходимости: дно детали после снятия получается ровным, но расход материала выше.
Температурные настройки под пластик
Всегда выставляйте температуру сопла и стола для своего материала!

В большинстве современных слайсеров для популярных материалов уже есть предустановленные профили. Например, фирменный пластик Bambu Lab сам подгружает нужные параметры через RFID-метку. Для других пластиков выберите нужный тип в настройках материала.
Если вы используете редкую или нестандартную нить без профиля — задавайте температуру сопла и стола вручную по рекомендации с этикетки на катушке.
Я люблю, когда всё просто и не надо ковыряться в настройках, поэтому выбрал Bambu Lab. Но придёт момент, когда захочется поэкспериментировать — без базового понимания тут не обойтись!
Главное преимущество в том, что можно смело крутить любые параметры и сразу видеть изменения в предпросмотре детали на экране.
Если вам понравилась эта статья, подпишитесь, чтобы не пропустить еще много полезных статей!
Премиум подписка — это доступ к эксклюзивным материалам, чтение канала без рекламы, возможность предлагать темы для статей и даже заказывать индивидуальные обзоры/исследования по своим запросам!
Подробнее о том, какие преимущества вы получите с премиум подпиской, можно узнать здесь
Также подписывайтесь на нас в:
- Telegram: https://t.me/gergenshin
- Youtube: https://www.youtube.com/@gergenshin
- Яндекс Дзен: https://dzen.ru/gergen
- Официальный сайт: https://www-genshin.ru